
≈ 8 мин чтения
Для точной гибки недостаточно выбрать привод по его типу. Решение принимают по совокупности контролируемых параметров: позиционированию траверсы и заднего упора, возможностям компенсации прогиба, логике ЧПУ, геометрии инструмента и свойствам заготовки. Электромеханическая серия EB и серия HB с гидравлической системой дают разные исходные данные для такой оценки, но требования к детали и условиям серии нужно фиксировать до выбора конфигурации.
Для точной гибки выбор зависит от контролируемых факторов, а не только от типа привода
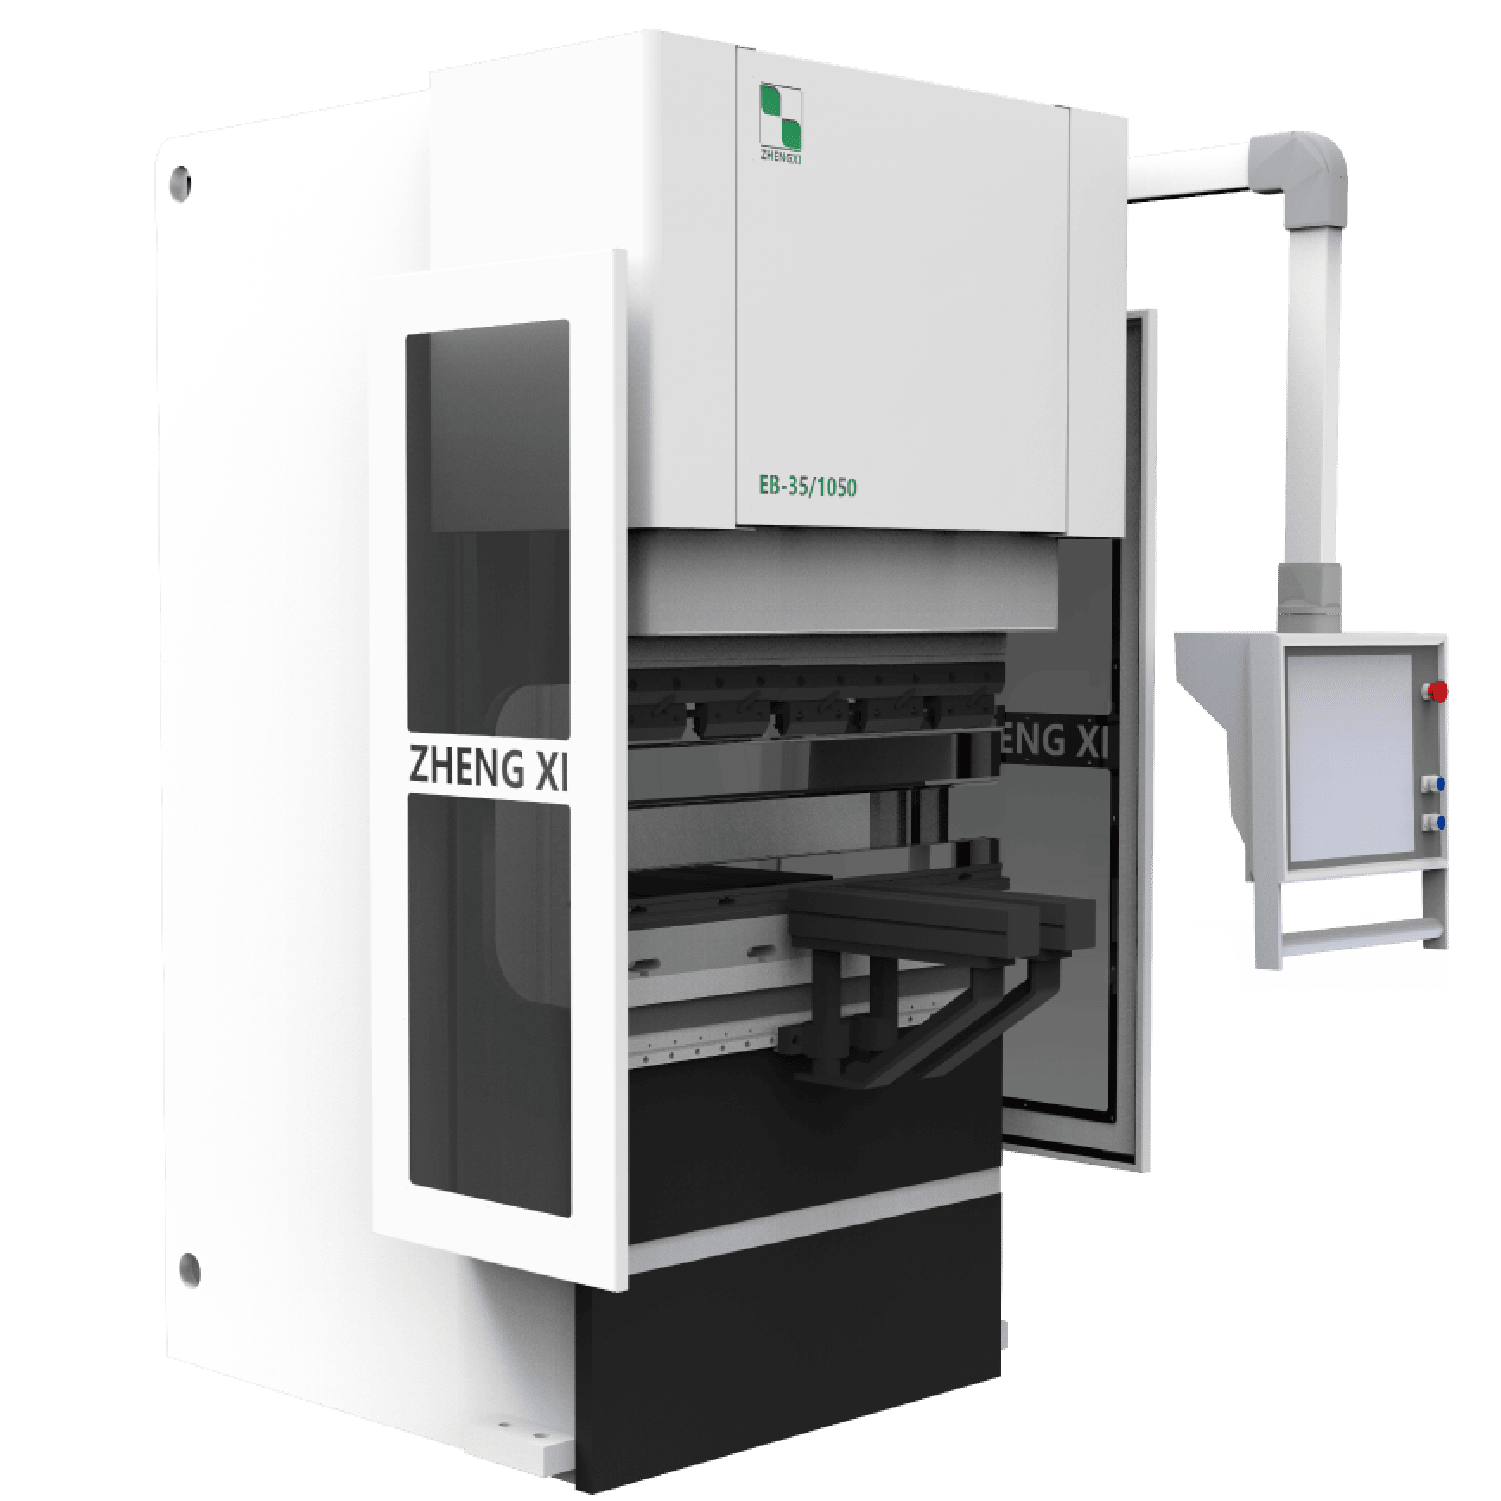
Листогибочный пресс серии EB электромеханический предназначен для прецизионной гибки листового металла. В его конструкции заявлен электромеханический винтовой привод от серводвигателя. Такая схема относится к данным, которые следует сопоставлять с технологическим заданием, однако сама по себе она не определяет соответствие детали установленному допуску.
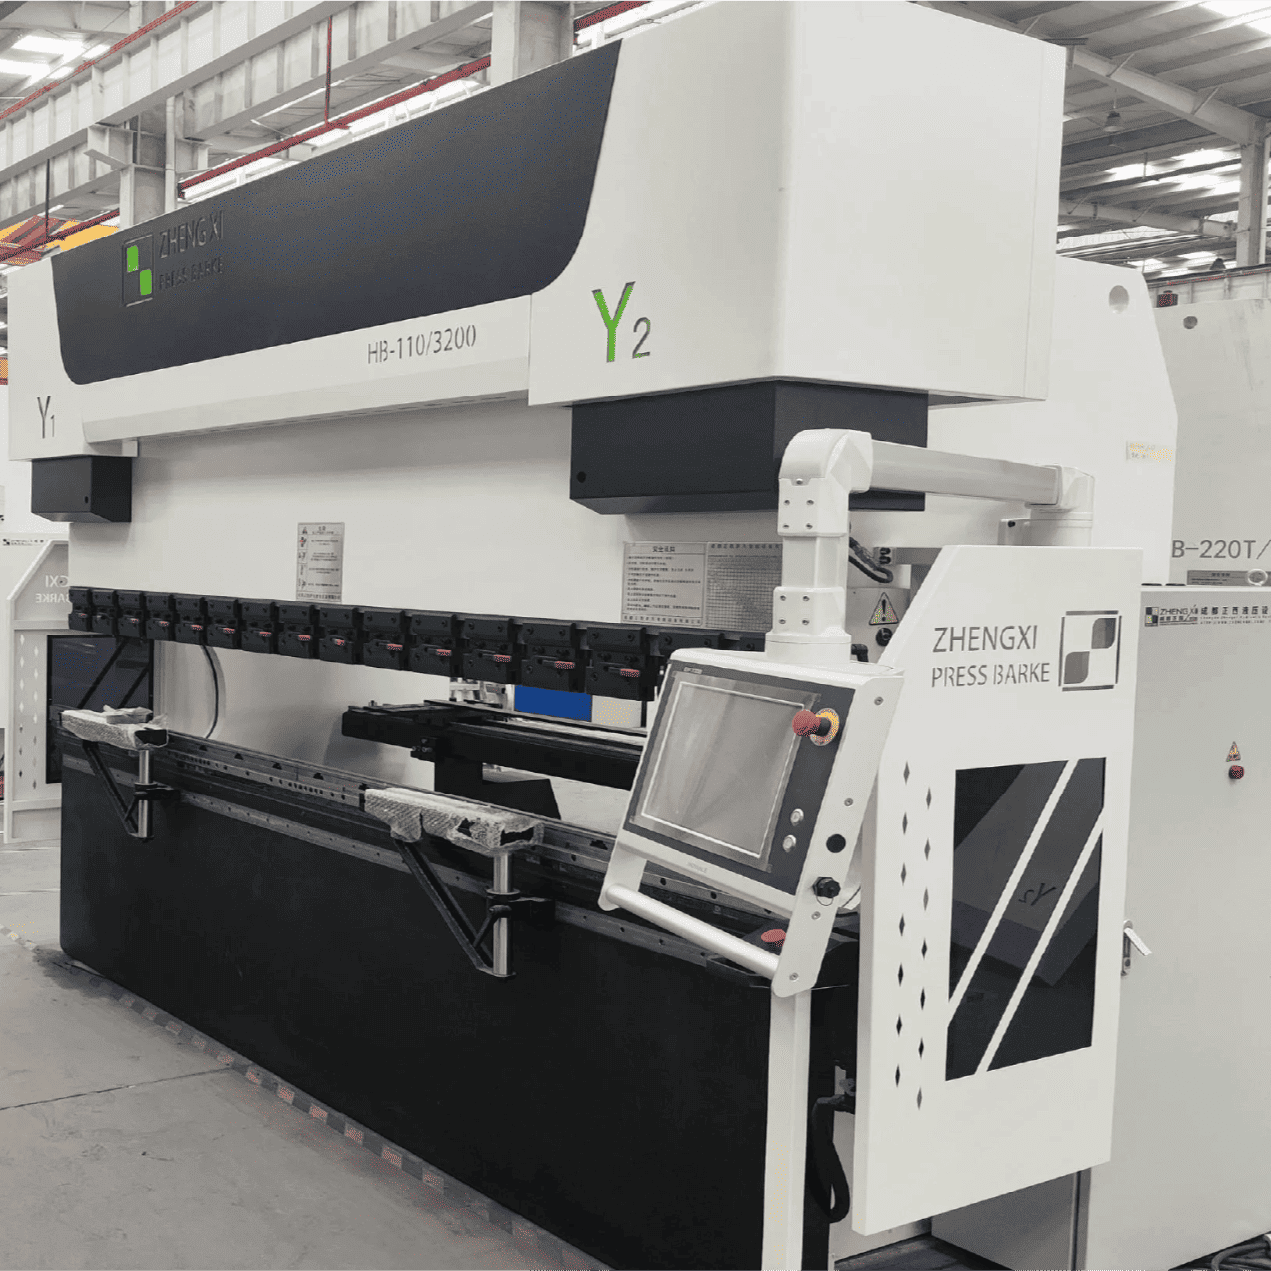
Листогибочный пресс серии HB оснащен сервомотором и гидравлической системой. В карточке также указаны система управления для регулирования параметров и контроля производственного процесса, рабочий стол с компенсацией прогиба и механическая компенсация по оси V с числовым программным управлением. Эти возможности важны при анализе стабильности гибки, особенно когда результат требуется сохранять по всей длине детали.
Точность готового изделия следует разделить на отдельные проверяемые составляющие. Положение траверсы влияет на выполнение заданного перемещения; задний упор задает базирование заготовки; компенсация прогиба связана с распределением результата по длине гиба. Отдельно оценивают состояние и геометрию пуансона и матрицы, фактические свойства материала, направление проката, состояние поверхности, размеры развертки и способ установки детали.
Поэтому заявлять требуемую точность без исходных допусков недостаточно. До выбора необходимо определить допустимое отклонение угла, линейных размеров полок, положения нескольких гибов относительно баз, а также критерий стабильности в серии. Эти требования формируют программу проверки пресса и оснастки, а не только перечень характеристик привода.
Чем различаются электромеханическая и электрогидравлическая схемы движения траверсы
Основой механизма серии EB названа прецизионная шариковинтовая передача, приводимая серводвигателем. В эксплуатационных характеристиках указан винтовой привод и алгоритм управления синхронным позиционированием. Для этой схемы также заявлено отсутствие задержки переключения клапанов по сравнению с электрогидравлическими моделями. Это свойство относится к описанию механизма, но при подборе его следует проверять применительно к необходимому циклу и конкретному типоразмеру.
Для серии HB приведены данные о главном приводе с сервомотором и гидравлической системе. Такая информация описывает состав схемы, но не позволяет без дополнительной спецификации сопоставить две серии по доступному усилию, длине гиба, рабочему ходу или времени цикла. В переданных карточках нет набора одинаковых параметров для полноценного численного сравнения этих характеристик.
Что запросить для технического сравнения
- рабочий ход траверсы и пределы его программирования;
- скорости подвода, рабочего перемещения и возврата для нужной конфигурации;
- усилие и условия, при которых оно доступно;
- рабочую длину и допустимую схему размещения детали;
- режим синхронизации и порядок контроля положения траверсы;
- ограничения по материалу, геометрии гиба и применяемой оснастке.
Сравнение имеет смысл проводить на одной технологической задаче: с одинаковой разверткой, инструментом, числом гибов и критерием приемки. Иначе более короткий или более простой цикл может создать впечатление преимущества, которое не относится к требуемой номенклатуре.
Какие данные о позиционировании и заднем упоре важны для повторяемости гибки
Для серии EB указана точность повторного позиционирования 0,01 мм. Важно учитывать формулировку характеристики: она относится именно к повторному позиционированию и не является автоматически допуском линейного размера готовой детали или угла гиба. На итоговый размер также влияют базирование к упору, состояние кромки заготовки, способ подачи, упругие свойства материала и выбранная последовательность операций.
В описании EB указан задний упор с сервоприводом, автоматически выставляющий положение для каждого гиба. Это позволяет включать координаты базирования в программу обработки. При подготовке технологии необходимо определить, от какой кромки измеряются полки, какие поверхности используются как базы после первого гиба и требуется ли переустановка детали между операциями.
Для серии HB приведены ход заднего упора по оси X 650 мм и скорость 300 мм/с; также указаны магнитная шкала и ЧПУ. Эти данные позволяют включить перемещение упора в первичную оценку программы, но не заменяют проверку требуемого диапазона базирования конкретных деталей. Следует отдельно запросить доступные оси, их функциональное назначение, ограничения движения при установленном инструменте и параметры точности для выбранной конфигурации.
Разделите показатели в техническом задании
- повторяемость положения траверсы;
- повторяемость положения заднего упора;
- допуск длины полки и расстояния между гибами;
- допуск угла после разгрузки детали;
- разброс параметров между первыми и последующими деталями серии;
- требования к контролю первой детали и периодичности последующих измерений.
Такое разделение не дает подменить точность детали одной характеристикой позиционирования. Для приемки полезно заранее установить, какие измерения выполняются на детали, в каких сечениях и при каком состоянии материала.
Как компенсация прогиба влияет на стабильность серийных деталей
В карточке серии HB указан высокоточный рабочий стол с компенсацией прогиба, а также механическая компенсация прогиба по оси V с числовым программным управлением. Компенсацию следует рассматривать как часть технологической системы, а не как самостоятельную гарантию равномерного угла. Ее выбор и настройка должны быть увязаны с длиной гиба, расположением детали на столе, геометрией пуансона и матрицы, материалом заготовки и требуемой повторяемостью.
Если критичен результат по длине, недостаточно измерить угол только у одной боковой кромки. Для характерной детали следует назначить точки контроля по длине, определить допустимый разброс и проверить несколько последовательных заготовок. Отдельно фиксируют, одинакова ли длина гибов в номенклатуре и меняется ли расположение коротких деталей относительно рабочей зоны.
Для EB в переданных данных указаны синхронное позиционирование и винтовой привод, но сведения о компенсации прогиба отсутствуют. Это не означает наличия или отсутствия такой функции в определенной поставке. Для деталей с большой длиной гиба либо с повышенными требованиями к равномерности необходимо запросить применимость компенсации, ее параметры и порядок управления для выбранной конфигурации.
Проверка должна охватывать не только одну настроенную деталь. Технологу следует оценить поведение на разных позициях по длине, при смене программы, после переналадки инструмента и на материале из рабочей партии. Такой порядок помогает отделить влияние программы и оборудования от разброса заготовок и оснастки.
Как сравнить управление, переналадку и энергопотребление
Для EB указана система ЧПУ EP700B. В описании также сказано, что ЧПУ-управление позволяет быстро переходить между программами для разных изделий. Практическая оценка переналадки требует уточнить, какие операции выполняются в программе, как вводятся координаты упора, как хранятся данные по инструменту и каким образом оператор подтверждает первую деталь.
Для HB указаны варианты ЧПУ и управление компенсацией прогиба по оси V. При сравнении систем управления следует проверить не название контроллера, а доступность функций, необходимых вашей технологии: программирование последовательности гибов, ведение координат, настройку компенсации, хранение программ, разграничение прав оператора и порядок корректировки параметров по результатам измерения.
В карточке EB потребляемая мощность описана как зависящая от нагрузки. Для HB заявлено энергосбережение за счет главного сервомотора. Сопоставимого расчета потребления для обеих серий в переданных данных нет, поэтому нельзя делать вывод о расходе электроэнергии для конкретного производства без измерений или расчета для одинаковых условий.
Для корректного сравнения следует задать одинаковую номенклатуру, число деталей, последовательность гибов, длительность смены, долю времени ожидания и фактическую загрузку. Отдельно учитывают энергопотребление при рабочем ходе, перемещениях, паузах и запуске. После этого поставщик может подготовить данные для выбранного типоразмера, а предприятие - сопоставить их с собственным режимом производства.
Полный перечень доступных решений можно посмотреть в категории листогибочных прессов. Однако окончательное сравнение следует вести по спецификации конкретной машины и утвержденной технологии, а не только по описанию серии.
Чек-лист выбора листогибочного пресса для точной гибки
Выбор начинают с подготовки данных по изделиям, а затем проверяют, какие параметры оборудования подтверждены для нужной конфигурации. Если часть сведений отсутствует в открытом описании, ее необходимо включить в запрос поставщику и в программу технологической проверки.
- Зафиксируйте заготовку. Укажите материал, толщину, длину, состояние поверхности, направление проката и диапазон свойств, который предполагается в производстве.
- Опишите геометрию деталей. Подготовьте развертки, число и последовательность гибов, минимальные полки, взаимное расположение гибов и требования к базированию.
- Назначьте критерии точности. Разделите допуски угла, линейных размеров, положения гибов и равномерности результата по длине.
- Определите производственную нагрузку. Учтите объем серий, состав номенклатуры, частоту смены программ, время на переналадку и требования к первой детали.
- Сопоставьте схемы движения. Для EB оцените применимость винтового привода, сервосистемы, синхронного позиционирования и заднего упора с сервоприводом. Для HB оцените гидравлическую систему, сервомотор, управление и компенсацию прогиба по оси V.
- Запросите данные по выбранному типоразмеру. В запрос включите усилие, рабочую длину, ход, скорости, параметры точности, состав оснастки, доступные оси, ограничения применения и условия сохранения заявленных характеристик.
- Проведите технологическую проверку. Используйте характерные детали, согласованный инструмент и материал, близкий к производственному. Измерьте размеры и углы в установленных точках, затем оцените стабильность на серии.
- Зафиксируйте условия приемки. В документе укажите метод измерения, базы, точки контроля, допустимые отклонения, размер серии для проверки и порядок действий при выходе результата за пределы допуска.
Такой подход позволяет выбрать не абстрактно электромеханический или электрогидравлический листогибочный пресс, а конфигурацию, для которой подтверждены необходимые параметры позиционирования, управления, компенсации прогиба и работы с конкретной номенклатурой.
Нужна консультация по оборудованию?
Подберём пресс под вашу задачу и пришлём коммерческое предложение.