

≈ 8 мин чтения
Компенсацию прогиба на гидравлическом листогибочном прессе настраивают не по универсальному значению, а по результатам пробных гибов. До начала работы нужны чертеж детали, сведения о материале и заготовке, данные об оснастке, исходная программа и выбранный метод измерения. После каждого изменения оси V гиб повторяют при неизменных остальных условиях, пока измеренный профиль не войдет в заданные допуски.
Настройка строится на пробном гибе и последовательной коррекции оси V
Под нагрузкой элементы системы "пресс - оснастка - заготовка" деформируются, а свойства материала и условия гибки дополнительно влияют на результат. Из-за этого геометрия детали в центральной зоне может отличаться от геометрии у краев. Компенсация нужна для коррекции распределения отклонений вдоль линии гиба, но она не должна подменять настройку хода, заднего упора, положения инструмента и других бзаовых параметров.
Работу начинают с фиксации исходного состояния. Записывают программу гибки, положение осей, установленную оснастку, характеристики заготвки и результаты измерения до коррекции. Затем изготавливают пробную деталь и контролируют ее в заранее выбранных сечениях по длине. По полученному профилю определяют, относится ли отклонение к распределению между центральной и краевыми зонами или вся деталь смещена относительно требуемой геометрии примерно одинаково.
После этого изменяют только значение компенсации и повторяют цикл: гиб, измерение в тех же сечениях, сопоставление с предыдущим результатом. Остальные параметры сохраняют неизменными. Такой порядок позволяет связать изменение геометрии именно с коррекцией оси V, а не с одновременной перестройкой нескольких элементов процесса.
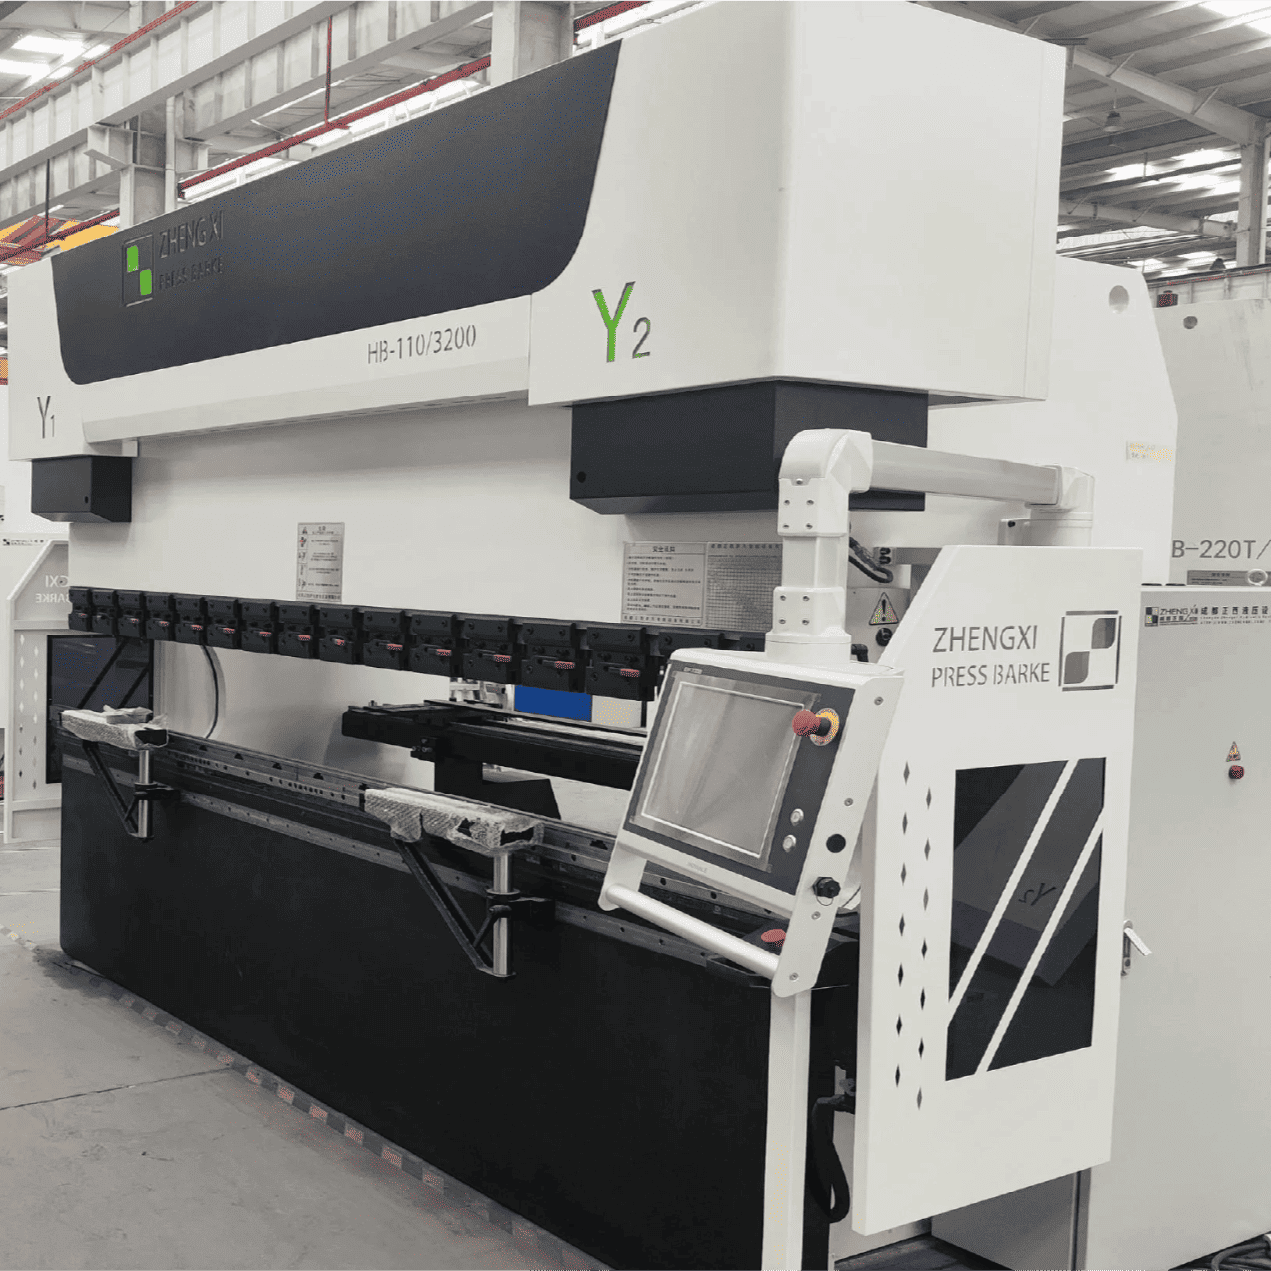
У листогибочного пресса серии HB карточка подтверждает механическую компенсацию прогиба по оси V с числовым программным управлением. Механическая компенсация обозначает исполнение самой системы, а числовое управление - способ задания ее положения через систему управления. Карточка не содержит команд, обозначений экранных параметров и значений коррекции, поэтому их необходимо брать из документации конкретной системы ЧПУ и уточнять пробными гибами.
Какие исходные данные нужно определить до начала настройки
Исходные данные должны описывать не только требуемую деталь, но и все условия, при которых получен контрольный результат. Под рукой нужен актуальный чертеж с заданной геометрией и допусками, сведения о материале, толщине заготовки, длине линии гиба и принадлежности заготовок к партии. Если требования к разным участкам детали различаются, это следует заранее отразить в схеме контроля.
Отдельно фиксируют пуансон и матрицу, их положение и ориентацию, способ установки, задействованные участки рабочей длины, положение заднего упора и параметры программы. Обозначений "тот же инструмент" или "прежняя программа" недостаточно: запись должна позволять воспроизвести условия без догадок. Если оснастку снимали или переставляли, настройку нельзя считать сохраненной только потому, что используется инструмент того же назначения.
До первого гиба определяют метод контроля. Нужно выбрать измерительный инструмент, единую базу, расположение контрольных сечений и порядок установки детали при измерении. Центральную и краевые зоны проверяют сопоставимым способом. Дополнительно задают правило приемки: с какими требованиями чертежа сравнивается результат, какое изменение между последовательными деталями допустимо и кто подтверждает готовность процесса к серии.
Настоящий порядок относится к оборудованию категории листогибочные прессы, но не заменяет руководство станка, системы управления и применяемой оснастки. Название параметра оси V, направление изменения показаний, способ ввода и подтверждения команды проверяют по документации установленной ЧПУ. Это особенно важно, когда оператор переходит между разными интерфейсами управления.
Как подготовить пресс, оснастку и заготовки к пробному гибу
Сначала проверяют установку пуансона и матрицы по всей задействованной длине. На рабочих поверхностях и посадочных местах не должно быть загрязнений, способных изменить положение инструмента или заготовки. Состояние оснастки оценивают до настройки компенсации: локальный износ, повреждение или перекос могут сформировать собственный профиль отклонений, который коррекция оси V не устранит корректно.
Затем задают базовые параметры для требуемой детали. Положение заднего упора, параметры перемещения рабочих органов и программа гибки должны соответствовать принятой технологической схеме до начала работы с компенсацией. Сначала устраняют общее отклонение детали, связанное с базовой настройкой, и только после этого оценивают разницу между участками по длине гиба. Иначе изменение оси V будет наложено на ошибку другого происхождения.
Для пробного цикла выбирают репрезентативную заготовку из партии, предназначенной для выпуска. При повторных гибах сохраняют одинаковую ориентацию листа, положение относительно оснастки и способ базирования. Если меняется сторона подачи, направление проката учитывается по принятой на предприятии технологической документации. Заготовку с повреждением, выраженной неплоскостностью или иным заметным отличием от партии не используют как единственное основание для настройки.
Перед первым гибом сохраняют исходное значение оси V и остальные параметры программы. В протоколе связывают каждую пробную деталь с конкретным набором настроек и результатами измерения. Не изменяйте одновременно компенсацию, положение заднего упора и базовый параметр гибки: после такого цикла невозможно обоснованно определить, какое изменение повлияло на профиль детали.
Как выполнить пробный гиб и оценить распределение отклонений
Пробный гиб выполняют в условиях, которые планируется сохранить при серийном выпуске: с той же программой, оснасткой, ориентацией заготовки и способом базирования. После гиба детали дают пройти все предусмотренные технологией операции, которые должны предшествовать контролю, а затем устанавливают ее на выбранную измерительную базу. Методика не должна меняться между первым и последующими циклами.
Геометрию измеряют в нескольких заранее назначенных сечениях по длине гиба. Положение каждого сечения отмечают в протоколе так, чтобы его можно было воспроизвести. Для всех точек используют один измерительный метод и одинаковую базу. Сравнение показаний, полученных разными способами или при разной установке детали, может создать ложный профиль отклонений.
При анализе отделяют два типа результата. Если все контролируемые участки отклонены в сходном направлении, сначала проверяют базовый параметр гибки и соответствие программы требуемой детали. Если центральная зона устойчиво отличается от краевых, а характер распределения воспроизводится при повторном гибе, такой профиль можно использовать для выбора направления коррекции оси V. Решение принимают по фактическим измерениям, а не по одному показанию в центре.
Нестабильный разброс между деталями нельзя автоматически считать признаком недостаточной компенсации. Сначала проверяют однородность заготовок, их ориентацию и базирование, состояние и установку инструмента, постоянство программы и метод измерения. Если профиль меняется случайно и не повторяется, коррекция оси V способна лишь сместить средний результат, не устранив источник разброса. К настройке возвращаются после стабилизации остальных условий.
Как корректировать ось V без наложения нескольких изменений
На прессе серии HB механическая компенсация по оси V управляется численно. Конкретное название параметра, единицы индикации, доступный способ ввода и направление перемещения следует определять по руководству системы управления. Нельзя считать, что увеличение отображаемого значения на любом ЧПУ означает одно и то же физическое изменение: перед коррекцией нужно сопоставить индикацию с документацией оборудования.
Направление изменения выбирают по измеренному профилю. Для этого сравнивают центральную область с краевыми, определяют устойчивое направление различия и выясняют по документации, какая команда системы управления должна его уменьшить. Универсальное значение назначить нельзя: требуемая коррекция связана с материалом, толщиной, длиной гиба, применяемыми пуансоном и матрицей, их установкой и параметрами процесса.
За один цикл меняют только ось V. После ввода нового значения выполняют пробный гиб на сопоставимой заготовке, повторяют измерения в тех же сечениях и записывают результат рядом с предыдущим. Если распределение отклонений изменилось в нужном направлении, следующий шаг определяют по оставшемуся расхождению. Если результат ухудшился или изменился не так, как ожидалось, сначала сверяют направление команды и правильность записи, а не компенсируют ошибку дополнительными параметрами.
Для каждого цикла сохраняют идентификатор пробной детали, значение оси V, неизменные параметры программы и показания во всех контрольных сечениях. Такая запись показывает связь "коррекция - профиль детали" и позволяет вернуться к предыдущему состоянию. Без нее оператор вынужден ориентироваться на память, а последовательная настройка превращается в подбор нескольких взаимозависимых параметров.
Найденное значение относится только к подтвержденному сочетанию условий. При другой толщине или длине гиба, другой оснастке, изменении ее установки либо смене партии материала компенсацию проверяют заново. Сохраненную настройку можно использовать как исходную запись для проверки, но не как автоматически пригодное значение для нового технологического варианта.
Как проверить настройку перед запуском серийной гибки
Сначаа повторно измеряют последнюю пробную деталь по всей принятой схеме: от одного края через центральные сечения к другому краю, сохраняя одну базу и метод контроля. Полученный профиль сопоставляют с допусками чертежа. Проверять только среднее показание недостаточно, поскольку оно может скрыть противоположные отклонения на разных участках линии гиба.
Затем без изменения программы, оси V, оснастки и способа базирования изготавливют несколько последовательных деталей. Каждую контролируют в тех же сечениях и в той же последовательности. Задача этого этапа - подтвердить не единичное попадание в допуск, а повторяемость результата. Если профиль заметно меняется от детали к детали, сначала ищут нестабильное условие процесса; дополнительную коррекцию вовдят только после того, как отклонение стало воспроизводимым.
После подтверждения результата сохраняют программу и значение оси V вместе с данными об оснастке, материале, толщине, длине гиба, ориентации заготовки и методе измерения. В этот же комплект включают схему контрольных сечений и результаты пробных деталей. Раздельное хранение программы и протокола контроля создает риск применить значение компенсации к другим условиям.
При запуске серии сначала контролируют первые дтали по утвержденной схеме, затем переходят к периодичности, установленной внутренними правилами приемки. При смене партии материала, переустановке или замене оснастки, изменении геометрии детали либо параметров программы сохраненное значение оси V подтверждают новым пробным гибом. Настройка считается готовой к серийному применению, когда геометрия по всей длине соответствует чертежу, результат повторяется на последовательных деталях, а полный набор условий зафиксирован и доступен для воспроизведения.
Нужна консультация по оборудованию?
Подберём пресс под вашу задачу и пришлём коммерческое предложение.